


Netěsnostní HDPE nátrubkové svařovací fitinky
Značka: IFAN
Materiály: PE
Velikost: 20-110 mm
Ukázka: Ukázka zdarma
Služba: OEM & ODM
- Rychlé dodání
- Zajištění kvality
- Zákaznický servis 24/7
Představení produktu
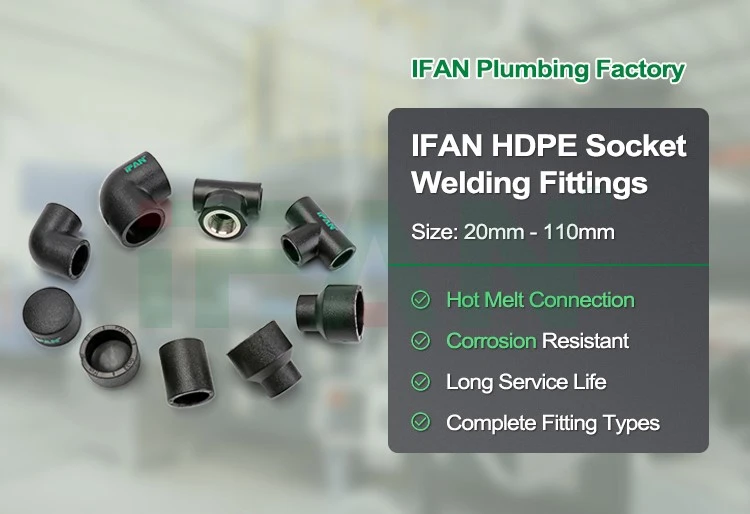
| Název produktu | HDPE nátrubkové svařovací fitinky |
| Velikost | 20-110 mm |
| Barva | Černá barva nebo přizpůsobené |
| Spojení | Svařování |
| MOQ | 100PCS |
| Ochutnat | Vzorek zdarma |
| Kontakt |

Pochopení role tvarovek pro přivařování
Spojky pro hrdlové svařování z polyetylenu s vysokou hustotou (HDPE) se používají ke spojování kompatibilních plastových trubek v systémech, které vyžadují kontrolované spoje odolné proti úniku. Spojení je vytvořeno zahřátím vnějšího povrchu konce trubky a vnitřního povrchu hrdla tvarovky a následným spojením měkčených materiálů za stanovených podmínek. Jak se spoj ochladí, zahřáté povrchy se spojí do spojitého spojení.
Dosažení nepropustného výsledku vyžaduje více než jen výběr správné armatury. Rozměry potrubí, stav povrchu, teplota ohřevu, hloubka vložení, vyrovnání a doba chlazení, to vše musí být řízeno. Každý faktor ovlivňuje, jak rovnoměrně se materiály spojují a zda hotový spoj obsahuje mezery, slabá místa nebo vnitřní pnutí. Pochopení těchto požadavků umožňuje instalačním technikům přistupovat ke svařování zásuvek jako k přesnému procesu spojování spíše než k jednoduché montážní úloze.
Výběr kompatibilních trubek a tvarovek
Prvním krokem k zabránění úniku je potvrzení, že trubka a tvarovka jsou vhodné pro spojení hrdel. Jejich třídy materiálu, vnější průměry, rozměry hrdla a použitelné specifikace svařování musí být kompatibilní. I když se dvě součásti zdají podobné, rozdíly v rozměrech nebo složení materiálu mohou zabránit správnému spojení.
Před instalací zkontrolujte obě součásti, zda nemají praskliny, škrábance, deformace, znečištění a nepravidelné povrchy. Zvláštní pozornost věnujte konci trubky a vnitřku hrdla armatury, kde se vytvoří tavné rozhraní. Poškozené nebo kontaminované součásti by neměly být používány bez příslušného posouzení.
Rozměrová kompatibilita také určuje, jak potrubí vstupuje do hrdla. Nadměrná vůle může narušovat konzistentní kontakt mezi zahřívanými povrchy, zatímco nevhodné uložení může ztížit správné vložení. Použití komponentů, které splňují stejné platné normy a dodržování pokynů výrobce, stanoví nezbytné podmínky pro správně vytvořený spoj.
Správná příprava povrchu potrubí
Příprava povrchu přímo ovlivňuje kvalitu fúzního rozhraní. Nečistoty, vlhkost, olej, prach a další nečistoty mohou narušovat kontakt mezi povrchy z měkčeného polyetylenu. Před svařováním očistěte konec trubky a hrdlo tvarovky podle postupu stanoveného výrobcem, v případě potřeby použijte schválené čisticí prostředky.
Trubku odřízněte rovně tak, aby její konec rovnoměrně zasahoval do hrdla. Úhlový řez může způsobit nerovnoměrné zasunutí a nekonzistentní spojení po obvodu. Odstraňte otřepy nebo uvolněné částice, aniž byste zbytečně měnili vnější průměr trubky. Označte požadovanou hloubku zasunutí na trubku, abyste měli jasnou referenci během montáže.
Nástroje a pracovní plochy by měly být také čisté. Nedotýkejte se připravených oblastí svařování holýma rukama a nepokládejte součásti na kontaminované povrchy. Pokud se příprava přeruší a spojovací plochy se zašpiní, znovu je vyčistěte podle pokynů. Důsledná příprava pomáhá předcházet lokalizovaným mezerám, které by se mohly stát únikovými cestami po uvedení systému do provozu.
Ovládání teploty a času vytápění
Správné vytápění je ústředním bodem při svařování hrdlem. Topný nástroj musí pracovat v teplotním rozsahu specifikovaném pro systém trubek a tvarovek. Pokud se povrchy nedostatečně zahřívají, polyethylen nemusí dostatečně změkčit, aby vytvořil účinnou molekulární vazbu. Nadměrné zahřívání však může poškodit materiál, zdeformovat součásti nebo vytvořit nepravidelné tavné zóny.
Použijte vhodný nástavec se správně dimenzovanými topnými nástavci. Před zahájením provozu zkontrolujte, zda nástroj dosáhl své specifikované provozní teploty. Trubka a tvarovka by měly být umístěny na vhodných topných plochách po předepsanou dobu, přičemž načasování je určeno příslušným postupem a rozměry součástí.
Doby ohřevu by nikdy neměly být odhadovány pouze podle vzhledu nebo kopírováním pokynů pro jinou velikost potrubí. Postup mohou ovlivnit podmínky prostředí, specifikace zařízení a požadavky výrobce. Přesná regulace teploty a konzistentní načasování pomáhají zajistit rovnoměrné změkčení na zamýšlených spojovacích plochách.
Dostatečná doba chlazení
Chlazení je nezbytnou fází při vytváření nepropustného hrdlového svaru. Přestože se vnější povrchy mohou krátce po montáži jevit jako pevné, spoj vyžaduje specifikovanou dobu chlazení, než odolá manipulaci nebo aplikovanému zatížení. Příliš brzký pohyb trubky může narušit fúzní rozhraní nebo způsobit napětí, které není okamžitě viditelné.
Dodržujte plán chlazení výrobce pro příslušné rozměry potrubí a podmínky svařování. Během této doby se vyvarujte ohýbání, otáčení, tlaku nebo jinému zatížení spoje, pokud to schválený postup výslovně nepovoluje. Udržujte požadované vyrovnání a podporu, dokud spoj dostatečně nevychladne.
Doba chlazení by se neměla zkracovat pouze pro urychlení instalace. Spoj, který nedokončil předepsaný proces chlazení, může obsahovat slabiny, které se projeví až při tlakové zkoušce nebo provozu. Nechání spoje vychladnout za kontrolovaných podmínek pomáhá zachovat fúzní strukturu vytvořenou během zahřívání a vkládání.
Kontrola a testování hotového spojení
Inspekce poskytuje příležitost identifikovat viditelné nepravidelnosti před uvedením potrubí do provozu. Zkontrolujte spoj, zda nevykazuje nerovnoměrný posun materiálu, nesouosost, neočekávané mezery, stopy znečištění nebo jiné známky nesprávné montáže. Porovnejte hotové spojení s kritérii přijatelnosti stanovenými příslušnou normou nebo postupem výrobce.
Samotná vizuální kontrola nemůže potvrdit, že každé fúzní rozhraní je bez vnitřních defektů. V případě potřeby proveďte tlakovou zkoušku nebo zkoušku těsnosti pomocí schváleného postupu vhodného pro konstrukci systému, provozní podmínky a platné předpisy. Zkušební tlak, trvání a limity přijatelnosti by měly vycházet ze specifikovaných technických požadavků spíše než z libovolné hodnoty.
Pokud spoj neprojde kontrolou nebo testováním, prozkoumejte příčinu a vyměňte nebo předělejte spoj podle schváleného postupu opravy. Nepokoušejte se zakrýt vadnou oblast svaru pomocí vnějšího těsnění nebo neschválených opravných metod. Zaznamenávání parametrů svařování, výsledků kontrol a výsledků testů také pomáhá identifikovat opakující se problémy a udržovat konzistentní kvalitu instalace.


Populární Tagy: nepropustné hdpe zásuvkové svařovací armatury, Čína nepropustné hdpe zásuvkové svařovací armatury výrobci, dodavatelé, továrna


