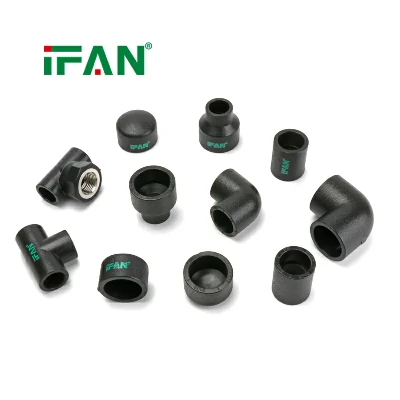
HDPE nátrubkové tvarovky zjednodušují instalaci potrubí
Značka: IFAN
Materiály: PE
Velikost: 20-110 mm
Ukázka: Ukázka zdarma
Služba: OEM & ODM
- Rychlé dodání
- Zajištění kvality
- Zákaznický servis 24/7
Představení produktu
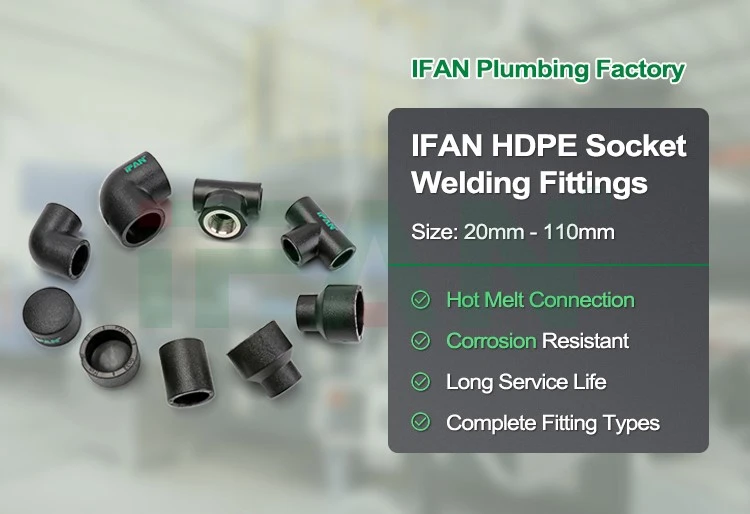
| Název produktu | HDPE nátrubkové svařovací fitinky |
| Velikost | 20-110 mm |
| Barva | Černá barva Nebo přizpůsobené |
| Spojení | Svařování |
| MOQ | 100PCS |
| Ochutnat | Vzorek zdarma |
| Kontakt |

Praktický přístup k připojení potrubí
Instalace polyetylenového potrubního systému vyžaduje pečlivou koordinaci mezi měřením potrubí, výběrem tvarovky, přípravou spoje a montáží. HDPE nástrčné svařovací fitinky poskytují přímou metodu připojení, která umožňuje spojování kompatibilních částí potrubí pomocí řízeného ohřevu a tavení. Namísto montáže více závitových dílů pracují montéři přímo s koncem trubky a hrdlem fitinku.
Výběr armatur podle uspořádání potrubí
Prvním krokem ke zjednodušení instalace je výběr armatur, které odpovídají plánovanému uspořádání potrubí. HDPE nástrčné svařovací fitinky jsou dostupné v několika konfiguracích, včetně kolen, T-kusů, spojek a redukce. Každý typ slouží v systému ke specifickému účelu, takže výběr by měl být založen na technických výkresech a požadavcích na připojení.
Kolena se používají tam, kde potrubí mění směr, zatímco T-kusy vytvářejí odbočky. Spojky spojují kompatibilní části potrubí a redukce umožňují přechody mezi specifikovanými velikostmi potrubí. Identifikace těchto součástí před zahájením práce pomáhá instalačním technikům určit počet a typ armatur požadovaných pro každou sekci.
Musí být také potvrzena rozměrová kompatibilita. Vnější průměr trubky, rozměry hrdla armatury, specifikace materiálu a postup svařování by měly odpovídat zvolenému potrubnímu systému. Komponenty, které vypadají podobně, nemusí být nutně vhodné pro stejné připojení.
Plán komponent připravený před instalací může obsahovat seznam každé armatury podle typu, velikosti a umístění. Pracovníci pak mohou uspořádat díly v pořadí, v jakém budou použity, což omezí zbytečné hledání a pomůže předejít nejasnostem, když se jedná o několik konfigurací montáže.
Přesné měření a řezání trubek
Přesné měření potrubí je důležitou součástí organizovaného procesu instalace. Před řezáním by se montéři měli podívat na uspořádání potrubí a vzít v úvahu uspořádání armatury, požadovanou hloubku vložení a dostupný prostor pro instalaci. Před odstraněním materiálu by měla být zkontrolována měření, zvláště když se musí několik sekcí vejít do pevné oblasti.
K vytvoření čtvercového konce použijte vhodnou řezačku trubek. Nerovnoměrný řez může ztížit zavádění a narušit zamýšlenou montážní polohu. Po řezání odstraňte volné částice a otřepy podle pokynů výrobce a poté zkontrolujte konec trubky, zda nemá viditelné vady.
Organizace pracovní stanice Socket Fusion
Dobře uspořádaná pracovní stanice pomáhá instalačním technikům dokončit každé připojení bez zbytečných přerušení. Před zahájením svařování shromážděte svařovací stroj, správně dimenzované topné nástavce, nástroje na řezání trubek, měřicí zařízení, schválené čisticí materiály a požadované ochranné prostředky.
Umístěte svařovací stroj na stabilní podložku a zkontrolujte, zda jsou jeho topné plochy čisté a vhodné pro zvolené rozměry potrubí. Zařízení by mělo dosáhnout specifikované provozní teploty před zahájením procesu spojování. Instalatéři musí dodržovat pokyny výrobce pro regulaci teploty, dobu ohřevu a provoz zařízení.
Komponenty by měly být uspořádány tak, aby se potrubí a tvarovka mohly bez překážek pohybovat od přípravy k ohřevu a montáži. To je důležité zejména proto, že přesun z topného nástroje do spojovací polohy musí probíhat podle předepsaného postupu.
Pokud se jedná o potrubí více velikostí, jasně označte tvarovky a odpovídající topné nástavce. Taková organizace pomáhá předcházet chybám při výběru velikosti a zabraňuje opakovaným změnám zařízení způsobeným nejistotou. Čistá a přístupná pracovní plocha také usnadňuje udržování konzistentní sekvence napříč po sobě jdoucími připojeními.
Dokončení každého spoje v konzistentní sekvenci
Spojení zásuvek se snáze koordinuje, když se každé připojení řídí stejným základním pracovním postupem. Nejprve zkontrolujte součásti a připravte spojovací plochy podle příslušných pokynů. Poté položte trubku a tvarovku na odpovídající topné nástavce a aplikujte specifikovanou dobu ohřevu.
Po zahřátí obě součásti opatrně vyjměte a ihned je spojte. Zasuňte trubku přímo do hrdla, dokud nedosáhne vyznačené hloubky. Vyvarujte se kroucení nebo zbytečného seřizování během montáže, pokud to schválený postup výslovně neumožňuje.
Jakmile jsou součásti spojeny, podržte spoj v požadované poloze a nechte jej vychladnout po stanovenou dobu. Neposouvejte spoj do další fáze instalace, dokud neuplyne požadovaná doba chlazení.
Tato sekvence poskytuje pracovníkům jasný rámec, kterým se mohou řídit. Jednoduchý kontrolní seznam úlohy může zaznamenat, zda byla dokončena příprava povrchu, ohřev, vkládání, vyrovnání a chlazení. U větších instalací může přiřazení specifických povinností personálu přípravy, svařování a kontroly pomoci koordinovat práci a zároveň zajistit, že každý úkol zůstane v rámci školení a oprávnění pracovníka.
Správa rohů, větví a omezených prostorů
Potrubní trasy se zřídka skládají výhradně z přímých úseků. Připojení zařízení, prostupy stěnami a změny výšky mohou vyžadovat kolena, T-kusy nebo jiné tvarovky. Kontrola zamýšlené orientace před svařováním pomáhá předcházet chybám při montáži, které by mohly vyžadovat přepracování.
Instalatéři by měli před provedením připojení porovnat fyzické uspořádání s projektovými výkresy. To je důležité zejména u odbočných armatur, kde musí směr vyústění odpovídat plánované trase. Ponechání dostatečného prostoru pro svařovací nástroj také pomáhá zajistit, že součásti lze zahřát a správně spojit.
V omezených prostorech může být praktické připravit a spojit přístupné části potrubí před jejich přemístěním do jejich konečné polohy, za předpokladu, že postup instalace tento přístup umožňuje. Smontované sekce musí zůstat ovladatelné a pro zbývající spoje musí být k dispozici dostatečný přístup.
Plánování pořadí montáže je proto stejně důležité jako výběr samotného kování. Tím, že předem zváží přístup, volný prostor nástroje a orientaci montáže, se mohou montéři vyhnout zbytečnému přemisťování a zachovat uspořádanější pracovní postup.
Kontrola dokončené instalace
Kontrola by měla být součástí celého procesu instalace. Po ochlazení každého spoje zkontrolujte jeho polohu, viditelný stav a vyrovnání podle příslušných požadavků na instalaci. Ujistěte se, že připojené potrubí sleduje zamýšlenou trasu a že nejsou přítomny žádné zjevné nesrovnalosti při montáži.
Po dokončení potrubní části proveďte požadované kontroly systému a tlakové zkoušky nebo zkoušky těsnosti v souladu se specifikacemi projektu a příslušnými normami. Testovací parametry musí být vhodné pro systém a neměly by být voleny svévolně.
Dokumentace dokončených prací poskytuje jasný záznam o instalačních činnostech. Záznamy mohou zahrnovat identifikaci součástí, parametry svařování, pokud jsou požadovány, zjištění kontrol a výsledky zkoušek. Pokud připojení nesplňuje kritéria přijatelnosti, opravné práce by se měly řídit schváleným postupem spíše než improvizovanou opravou.


Populární Tagy: hdpe zásuvkové svařovací armatury zjednodušují instalaci potrubí, Čína hdpe zásuvkové svařovací armatury zjednodušují instalaci trubek výrobci, dodavatelé, továrna